Maschinelle Übersetzung. Verbindlich ist die englische Fassung. Zur englischen Seite
Startseite/Technologie/Technische Daten
Die Zahlen hinter der Emailschicht.
Physikalische und mechanische Eigenschaften, Temperaturschockgrenzen, Wärmedurchgangskoeffizienten und Korrosionsverhalten — die Daten, die Ihr Verfahrensingenieur braucht, bevor er emaillierte Apparate spezifiziert.
Physikalische Eigenschaften
Eigenschaften der gebrannten Emailschicht.
Die Werte gelten für die STAHL GLAS Emailschicht im auf den Stahl gebrannten Zustand. Wegen der chemischen Bindung zwischen Glas und Stahl muss kein Übergangswiderstand an der Grenzfläche berücksichtigt werden.
- Schichtdicke
- 1 – 2,2 mm
- Dichte
- 2,5 g/cm³
- Zugfestigkeit
- 70 N/mm²
- Druckfestigkeit
- 800 N/mm²
- Härte (HV)
- 700 kg/mm²
- Wärmeleitfähigkeitskoeffizient
- 1,2 W/m·K
- Spezifische Wärmekapazität
- 0,82 kJ/kg·K
- Spezifischer elektrischer Widerstand
- 1013 Ω/cm bei Umgebungstemperatur
- Durchschlagfestigkeit
- 20 – 30 kV/mm
- Elastizitätsmodul
- 75.000 N/mm²
- Dehnung
- 0.1 %
- Abrieb
- 3,5 mg/min
- Verformbarkeit
- Die Emailschicht folgt dem Grundwerkstoff beim Biegen, bis sich das Metall selbst bleibend verformt.
- Abplatzneigung
- Tritt unter normalen Betriebsbedingungen nicht auf.
- Oberfläche
- Außergewöhnlich glatt — leicht zu reinigen, mit hervorragender Verschleißbeständigkeit und Gasdichtheit, verhindert Anhaften und Mikroflorabewuchs. Biologisch mit Lauge sterilisierbar.
- Strukturverhalten
- Da die Emailschicht elektrisch neutral ist, schließt sie elektrochemische Korrosion vollständig aus. Sie ist alterungsbeständig, verdankt ihre Eigenschaften keiner zerfallenden amorphen Struktur und widersteht Witterungseinflüssen wirksam.
Temperaturschockbeständigkeit
Die mit Abstand häufigste Ursache von Emailschäden — und sie ist vermeidbar.
Jede plötzliche Temperaturänderung, ob auf der Glas- oder auf der Mantelseite, kann die Emailschicht schädigen und muss vermieden werden. Die schädlichsten Temperaturschocks entstehen, wenn kaltes Produkt auf eine heiße Glasoberfläche spritzt. Das löst feine Oberflächenrisse aus, die später zum Emailschaden führen. Die meisten Temperaturschockschäden zeigen sich als Abplatzen der Emailschicht in verhältnismäßig kleinen, aber dicken Glasstücken von charakteristischer Form.
Das Diagramm lesen
Die linke Hälfte der Abbildung gibt die Höchst- und Mindesttemperatur des in den Mantel eingeleiteten Mediums an, für verschiedene Produkttemperaturen im Reaktor. Liegen Produkt und Glaswand beispielsweise bei 140 °C, so muss das in den Mantel eintretende Medium zwischen −15 °C und 255 °C.
Die rechte Hälfte gibt die Höchst- und Mindesttemperatur des in den Reaktor eingefüllten Produkts an, für verschiedene Temperaturen des Glases und des Heiz- oder Kühlmediums im Mantel. Liegen Mantelmedium und Glaswand beispielsweise bei 180 °C, so muss das in den Reaktor eintretende Produkt zwischen 50 °C und 255 °C.
80-%-Sicherheitsabstand anwenden
Für den sicheren Betrieb der Apparate nehmen Sie 80 % der Diagrammwerte als Arbeitsrichtwert — nicht die Diagrammwerte selbst.
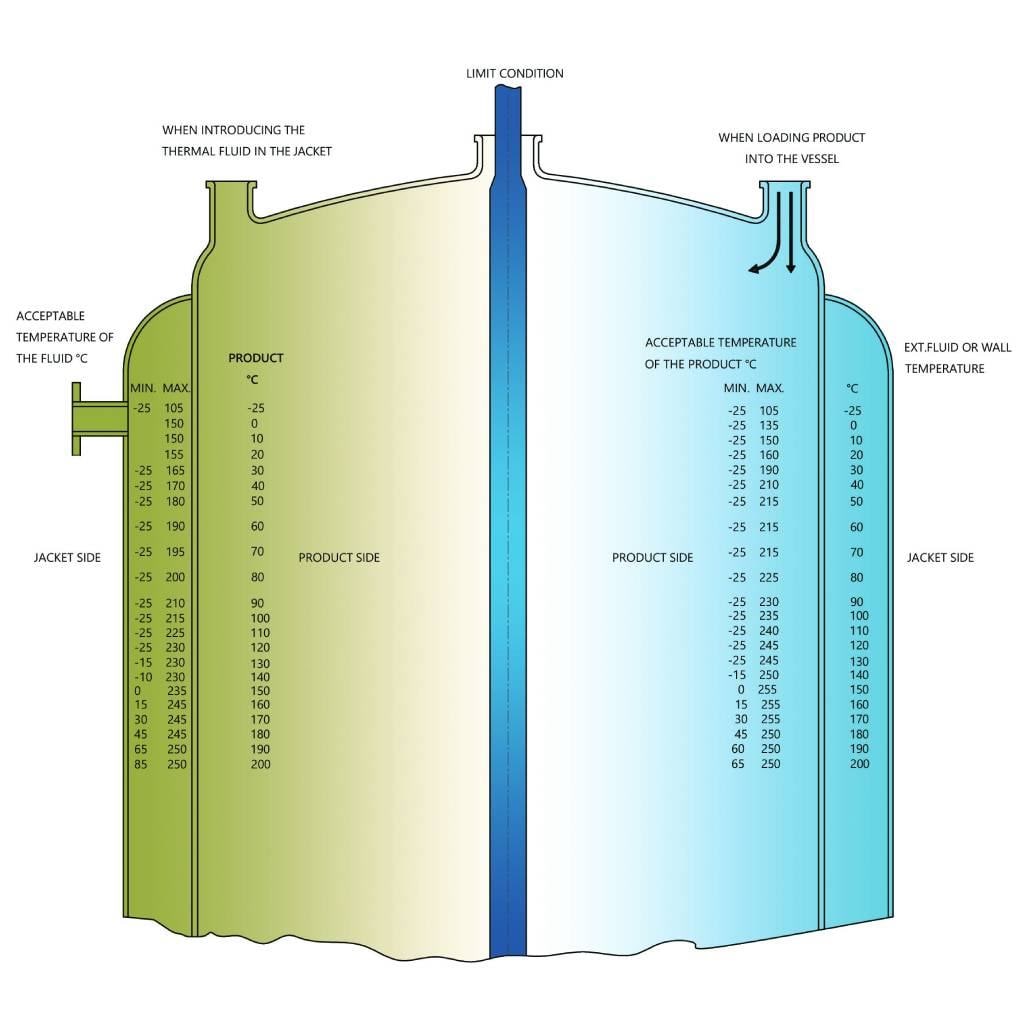
Ausgewählte Grenzwerte aus dem Diagramm
| Produkt- / Wandtemperatur | Mantelmedium darf betragen | Mantel- / Wandtemperatur | Zulaufprodukt darf betragen |
|---|---|---|---|
| −25 °C | −25 bis 105 °C | −25 °C | −25 bis 105 °C |
| 20 °C | −25 bis 155 °C | 20 °C | −25 bis 160 °C |
| 60 °C | −25 bis 190 °C | 60 °C | −25 bis 215 °C |
| 100 °C | −25 bis 215 °C | 100 °C | −25 bis 235 °C |
| 140 °C | −10 bis 230 °C | 140 °C | −15 bis 250 °C |
| 160 °C | 15 bis 245 °C | 160 °C | 15 bis 255 °C |
| 180 °C | 45 bis 245 °C | 180 °C | 45 bis 250 °C |
| 200 °C | 85 bis 250 °C | 200 °C | 65 bis 250 °C |
Werte aus der obigen Temperaturschockabbildung abgelesen. Zwischenwerte sind dem Diagramm selbst zu entnehmen; maßgebend ist die Abbildung, diese Tabelle dient nur der Bequemlichkeit.
Wärmeleitfähigkeit
Dünnes Glas auf Stahl verhält sich besser, als das Glas allein vermuten lässt.
Stahl erlaubt es, die Emailschicht im Vergleich zu selbsttragenden Glasapparaten verhältnismäßig dünn zu halten. Die geringe Wärmeleitfähigkeit des Glases wird dadurch vom hohen Wärmeübergang des Stahls ausgeglichen — und da Glas und Stahl chemisch gebunden sind, muss kein Übergangswiderstand an der Grenzfläche berücksichtigt werden.
| Betriebsfall | Medium im Mantel | Medium im Behälter | U (W/m²K) |
|---|---|---|---|
| Heizen | Dampf | Organische Flüssigkeit | 345 – 469 |
| Dampf | Wässrige Flüssigkeit | 403 – 520 | |
| Öl | Organische Flüssigkeit | 192 – 269 | |
| Öl | Wässrige Flüssigkeit | 278 – 315 | |
| Kondensieren | Wasser | Organische Flüssigkeit | 155 – 180 |
| Wasser | Wässrige Flüssigkeit | 178 – 219 | |
| Kühlen | Wasser | Organische Flüssigkeit | 113 – 187 |
| Wasser | Wässrige Flüssigkeit | 123 – 178 | |
| Sole | Wässrige Flüssigkeit | 74 – 145 |
Werte des Wärmedurchgangskoeffizienten für verschiedene Heiz- und Kühlbedingungen. Die tatsächliche Leistung hängt von Rührung, Füllstand, Belagbildung und Mantelausführung ab — verwenden Sie diese Werte als Ausgangspunkt der Auslegung, nicht als Zusicherung.
Korrosionsbeständigkeit
Was Emailschichten angreift und was nicht.
Art des korrosiven Stoffs und Temperatur bestimmen zusammen die Wirkung der Konzentration. Konzentrierte Säuren sind im Allgemeinen weniger korrosiv als verdünnte Säuren — mit Ausnahme der Phosphorsäure. Konzentration, pH-Wert, Temperatur und Rührkräfte beeinflussen die Rate.
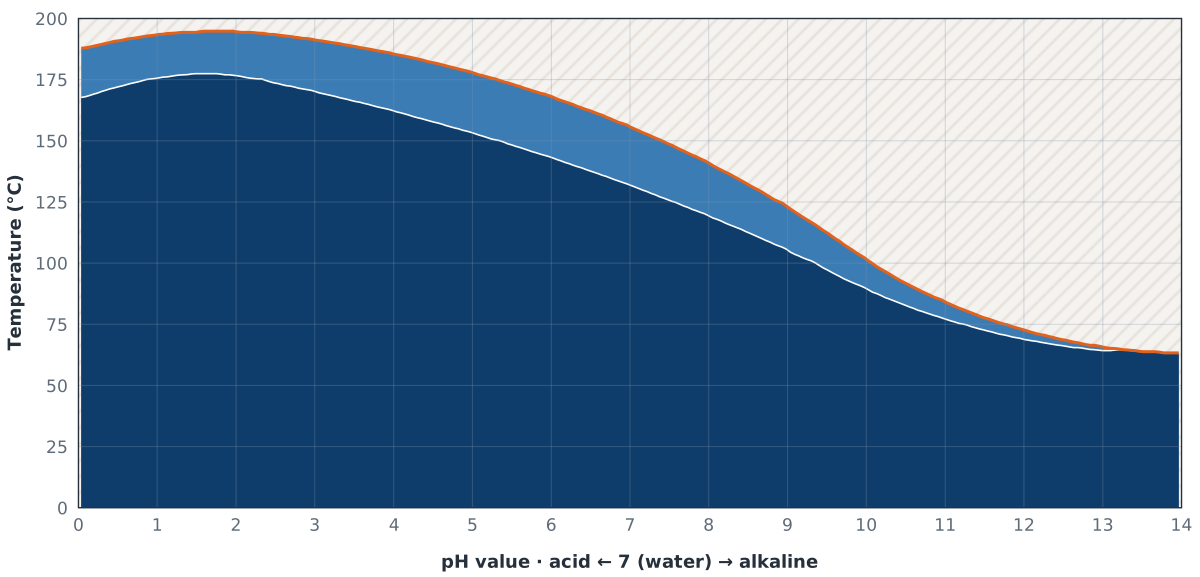
Temperaturgrenzen über die pH-Skala
- Voll beständig
- Bedingt beständig
- Nicht empfohlen
Isokorrosionsdiagramme für Säuren und Laugen
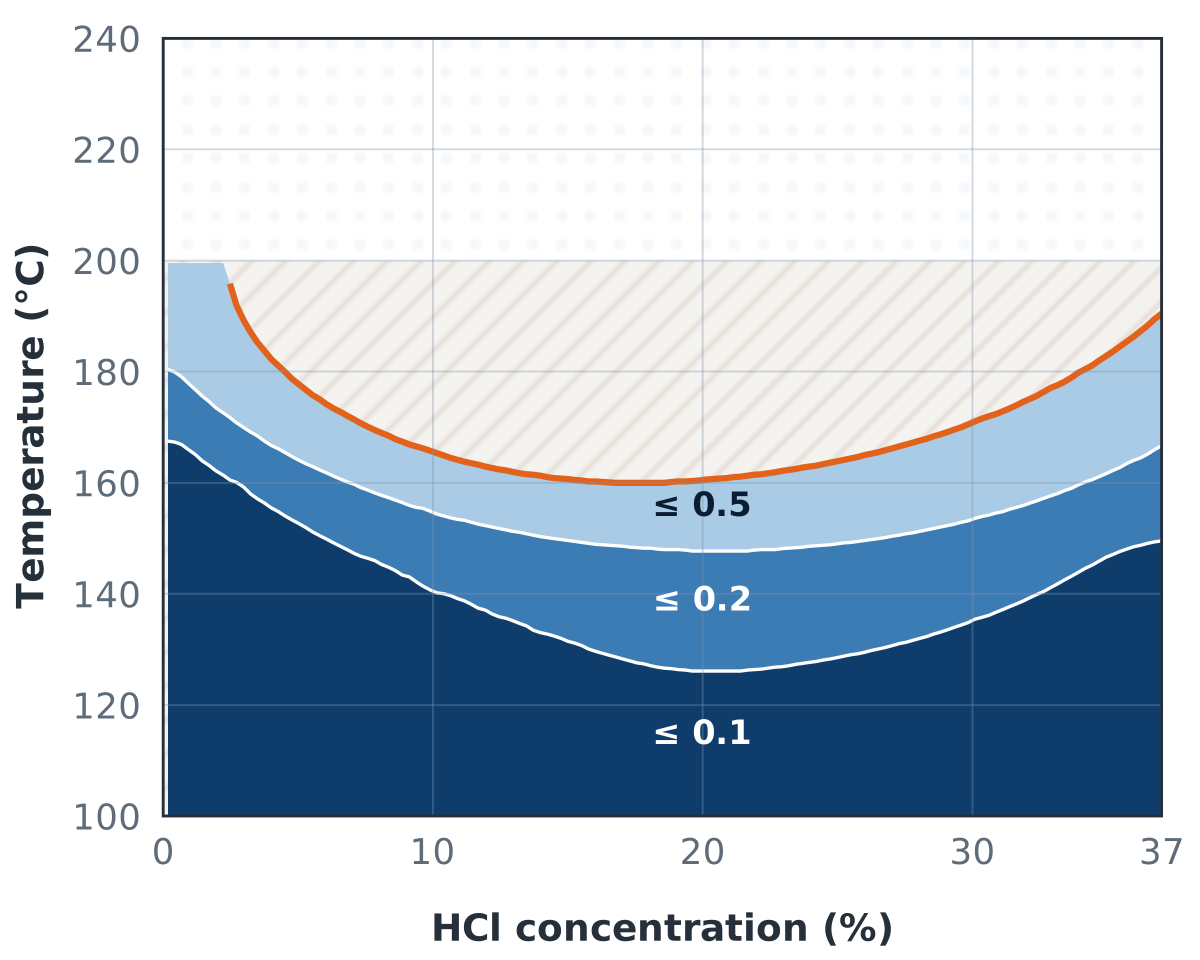
Jedes Diagramm stellt die Korrosionsrate der Emailschicht über Konzentration und Temperatur dar. Die Zonen werden von Isokorrosionslinien begrenzt, die orange Linie markiert 0,5 mm pro Jahr. Alle Kurven wurden bei einem Volumen-Oberflächen-Verhältnis von V/S = 20 mit Chemikalien in Reagenzqualität ermittelt. Zum Vergrößern ein Diagramm anklicken.
- ≤ 0,1 mm/Jahr — voll beständig
- 0,1–0,2 mm/Jahr
- 0,2–0,5 mm/Jahr
- > 0,5 mm/Jahr
- Linie 0,5 mm/Jahr
- Außerhalb des dargestellten Bereichs
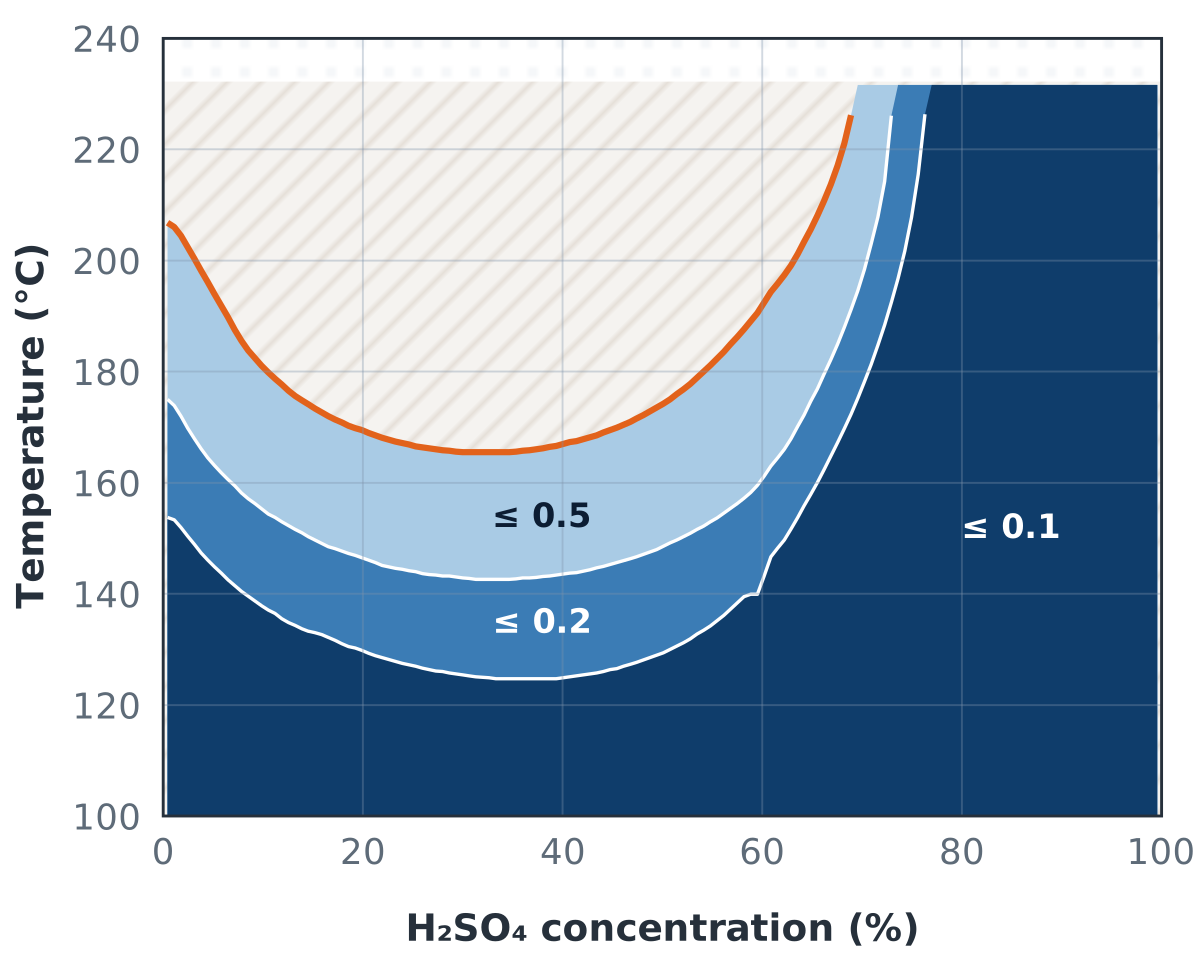
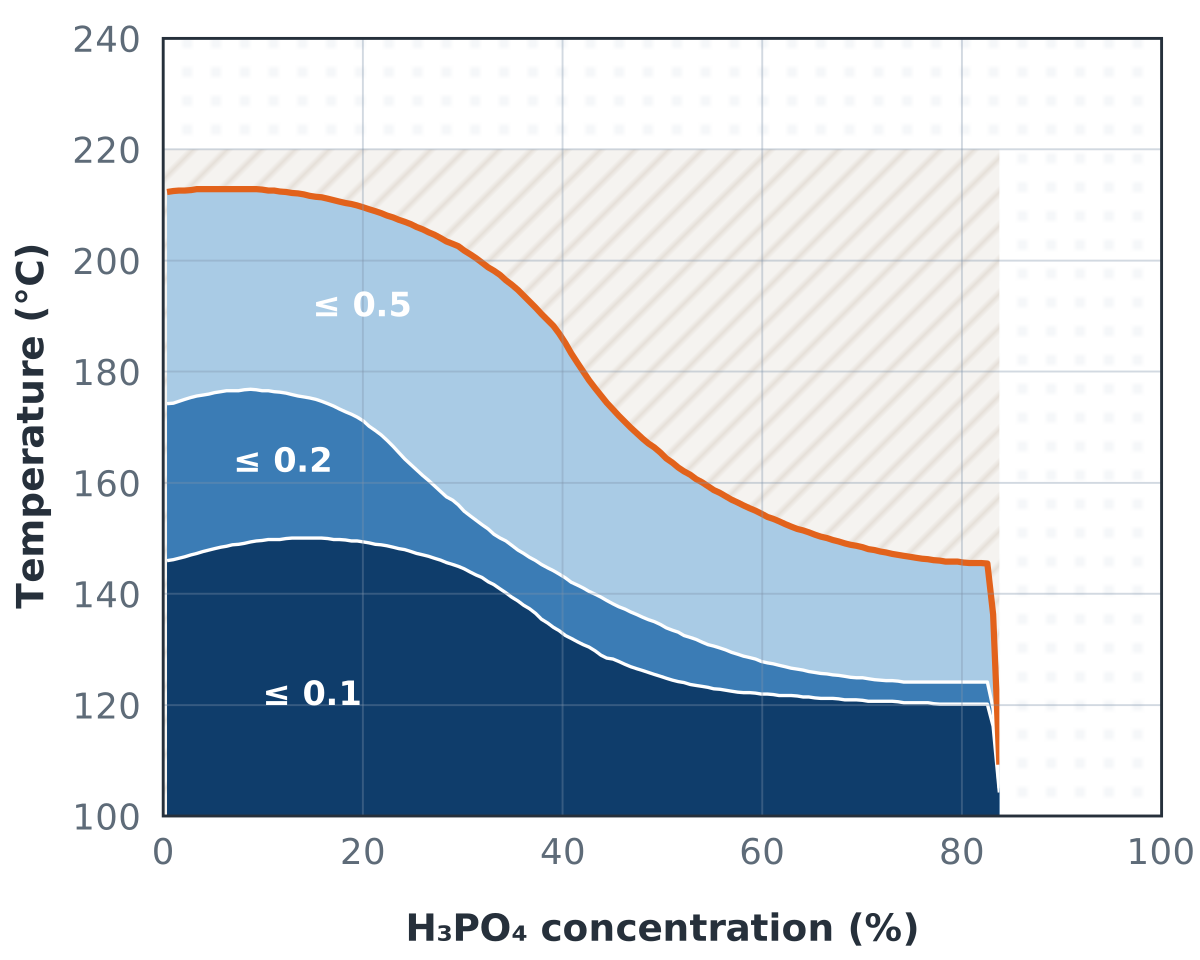
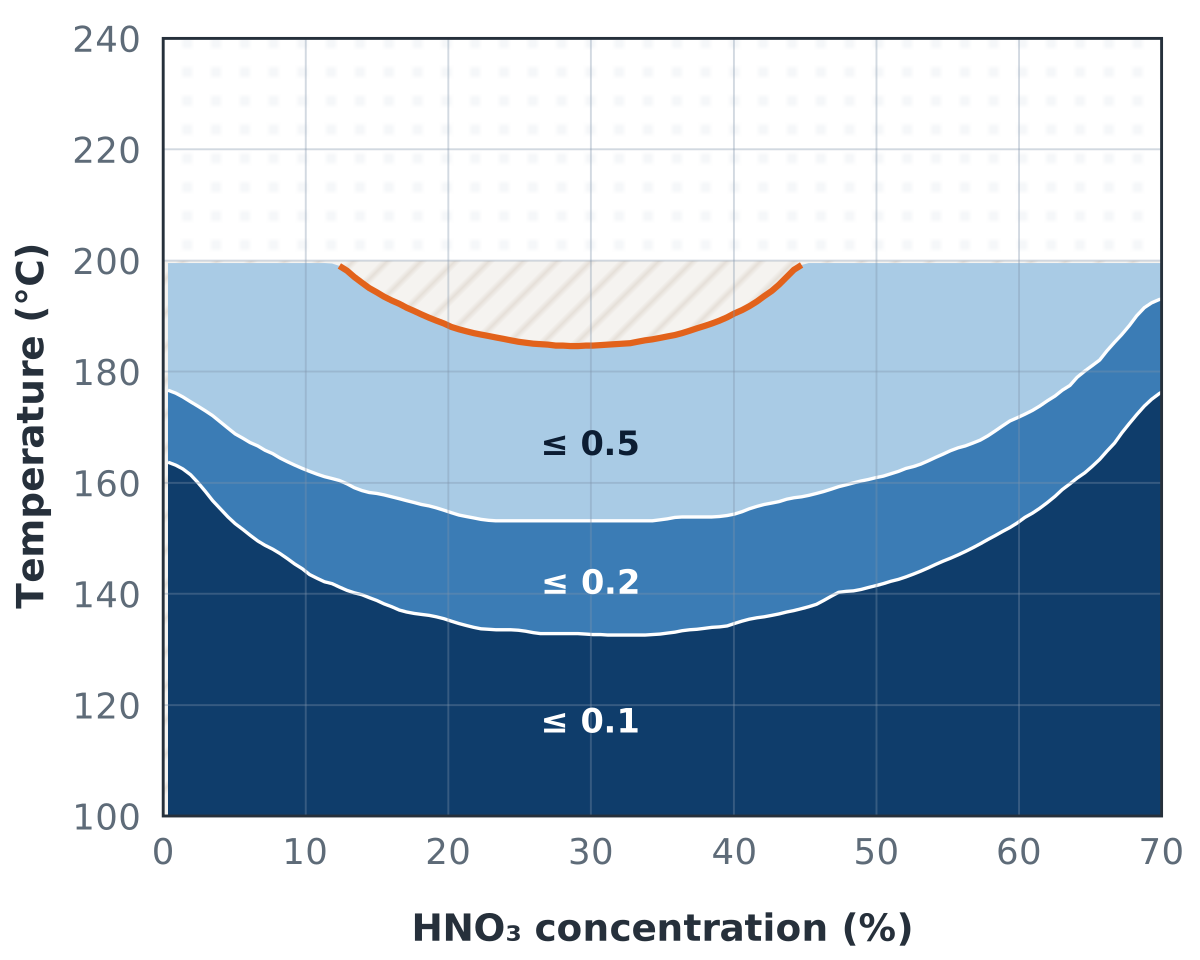
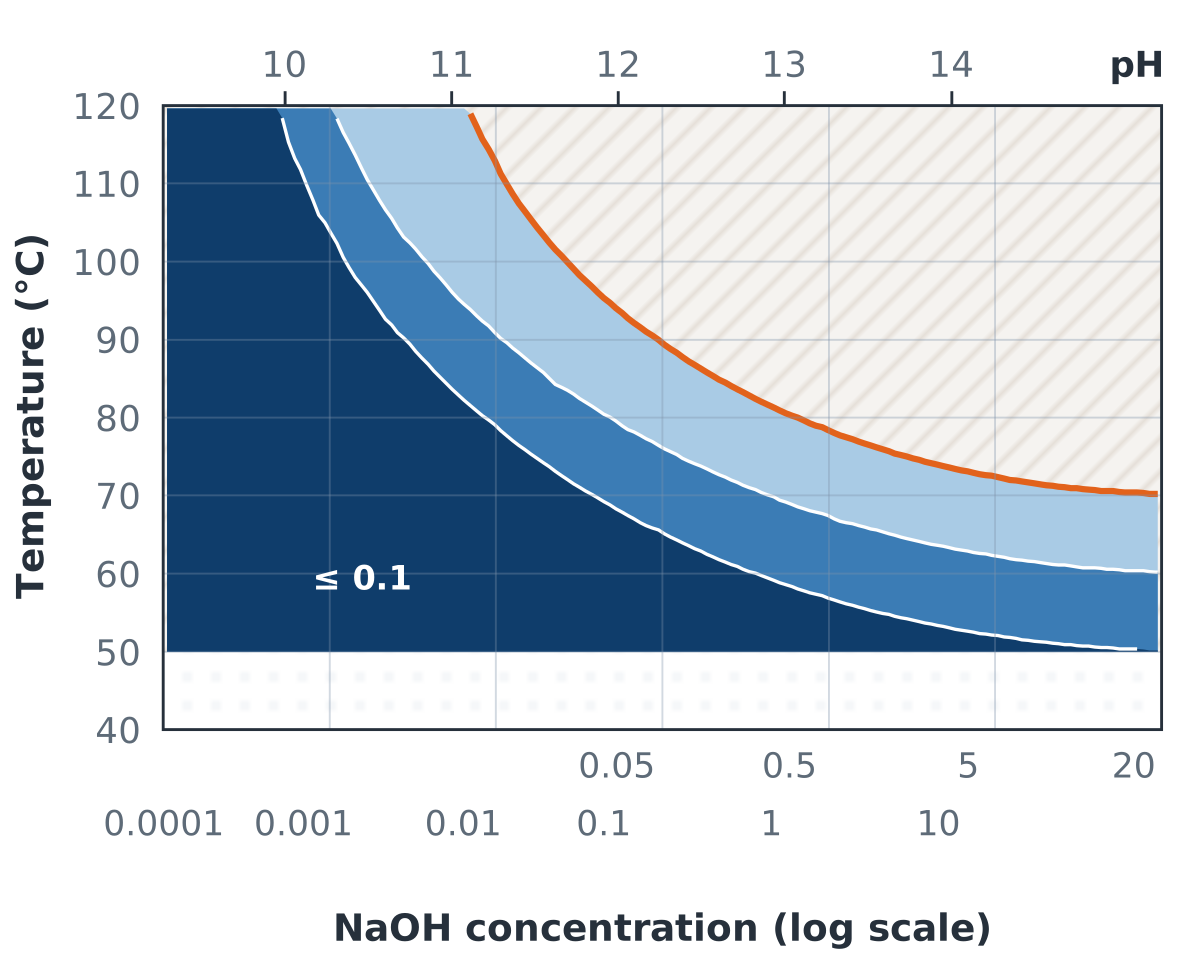
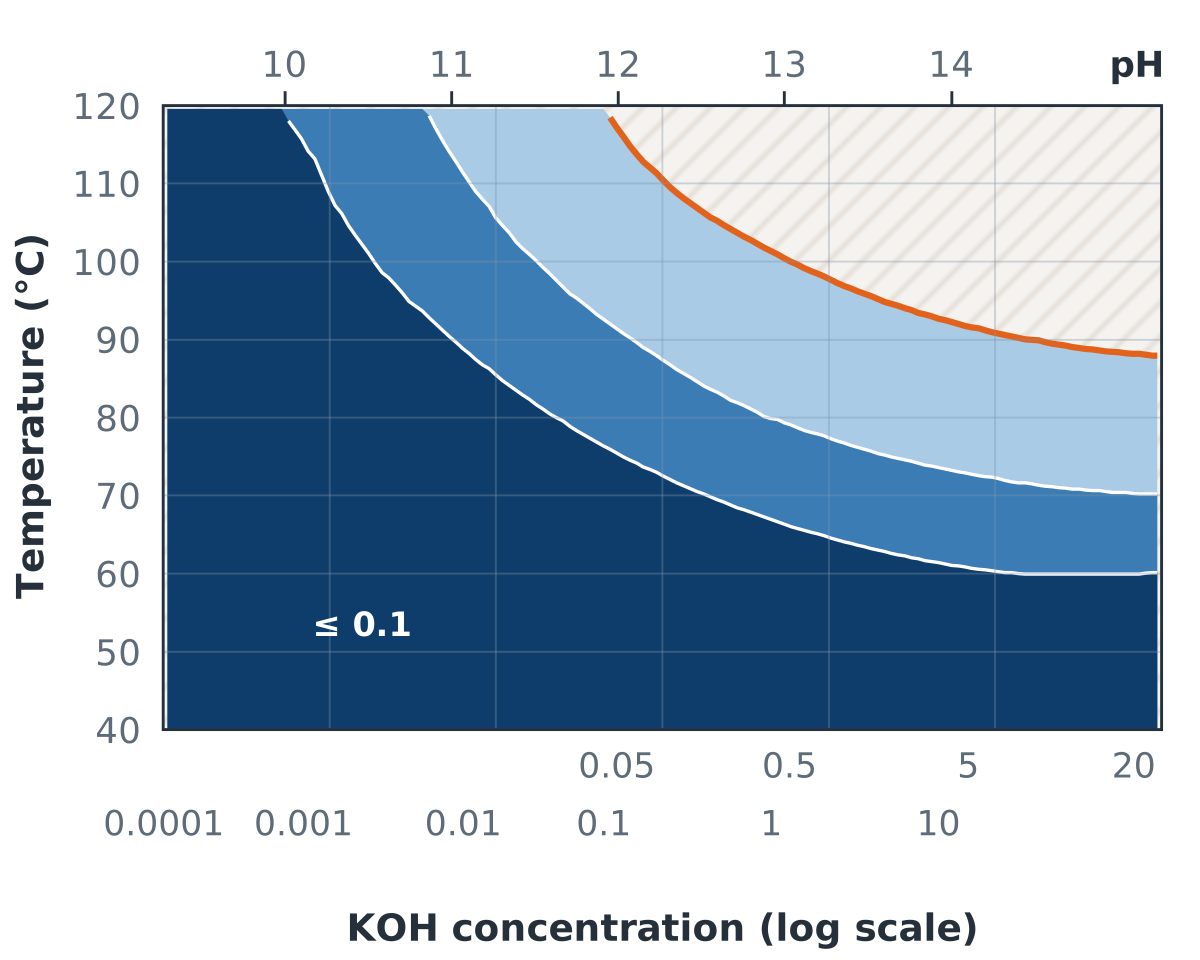
Laugendiagramme: Die Konzentrationsskalen sind aus den ursprünglichen Prüfdiagrammen übernommen; die obere Achse zeigt den zugehörigen pH-Wert.
Prozessfaktoren, die die Korrosionsrate verändern
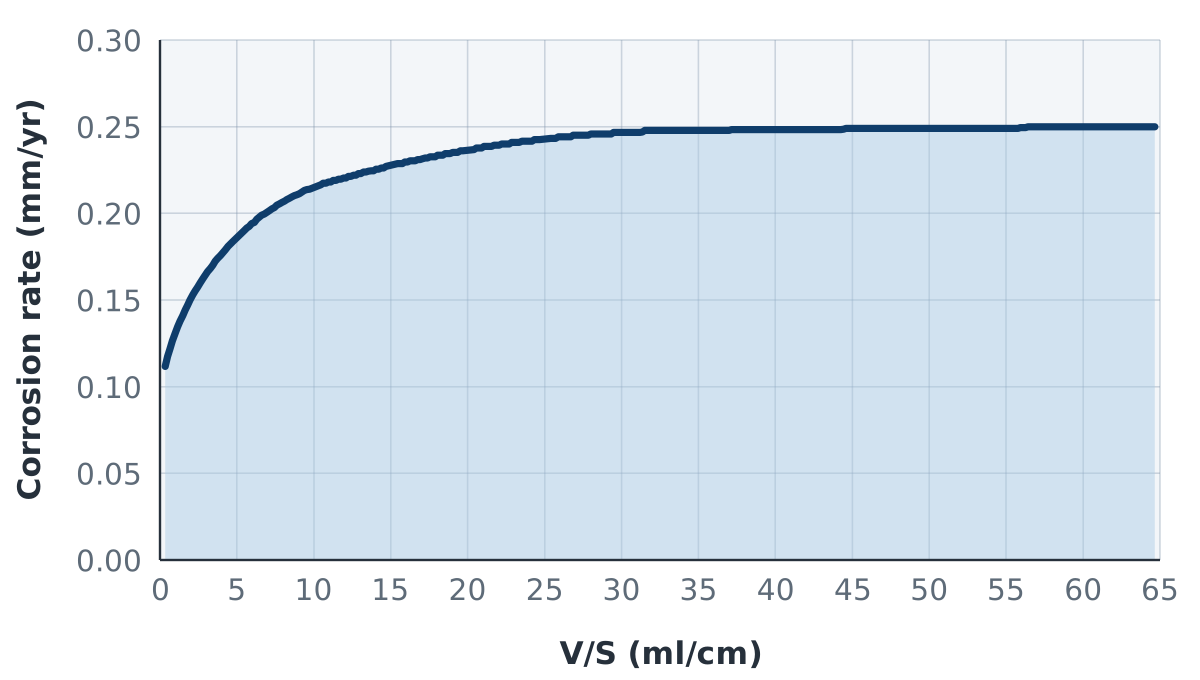
Stoff
STAHL GLAS Blue Glass bietet hohe Beständigkeit gegen Säuren, Laugen, Lösemittel, Gase, nicht kondensierte Dämpfe und Salzschmelzen saurer, natürlicher oder wasserfreier Art — bei verhältnismäßig hoher Temperatur und in allen Konzentrationen.
Temperatur
Die Temperatur wirkt sich sowohl bei Säuren als auch bei Laugen stark auf die Korrosion aus. Die Korrosionsrate bei Laugen verdoppelt sich etwa je 10 °C Anstieg. Bei pH 14 (NaOH) liegt der zulässige Höchstwert bei 57 °C. Auch die Einwirkdauer zählt: Bei Säuren sinkt die Rate mit zunehmender Einwirkdauer, während Laugen über die Zeit eine konstante Rate beibehalten.
Säuren
Hervorragende Beständigkeit gegen alle Säuren — organische und anorganische, oxidierende und reduzierende. Für die gängigsten Säuren wurden Isokorrosionskurven aus Laborversuchen mit Reagenzien erstellt; in der Praxis beeinflussen auch Strömungsgeschwindigkeit, Phasenart und chemische Qualität die Rate. Mit steigender Konzentration wird Phosphorsäure gegenüber Glas aggressiver: bei 85 % Konzentration liegt die höchste verwendbare Temperatur bei 95 °C.
Laugen
Laugen sind in der Regel korrosiver als Säuren. Mit steigender Konzentration steigt die Korrosionsrate; bei steigender Temperatur verdoppelt ein Anstieg um 10 °C die Angriffsrate. Beim Einsatz heißer Laugen ist Vorsicht unerlässlich.
Wasser
Wasser kann starke Korrosion verursachen, und das Risiko steigt mit der Reinheit des Wassers. Kondensierte Wassertröpfchen auf der kälteren Glasoberfläche in der Dampfphase laugen Alkaliionen aus dem Glasnetzwerk aus. Halten Sie den Behälterinhalt leicht sauer und isolieren Sie einen nicht ummantelten Deckel, um Kondensation zu verringern. Unser CERA 9011 ist geeignet, Korrosion in Dampfphasenumgebungen entgegenzuwirken.
Korrosionshemmung
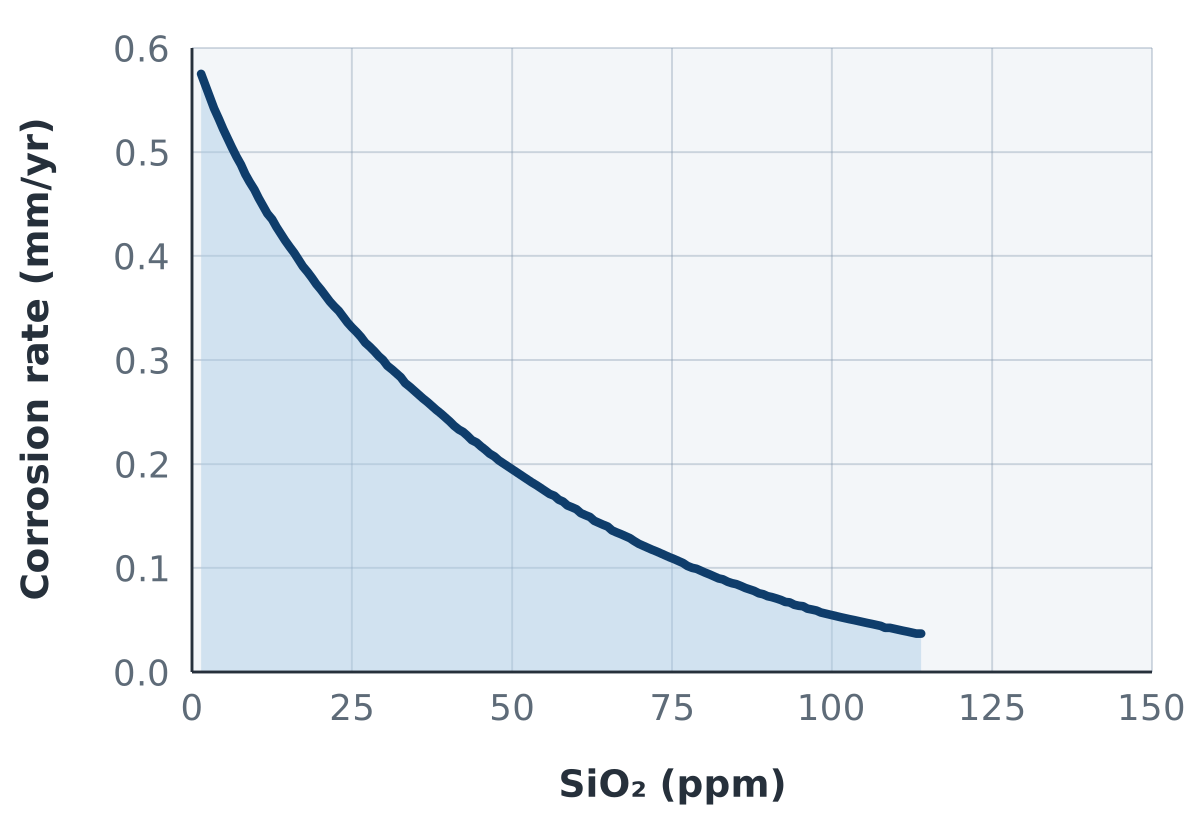
Wo Reaktionen so scharf sind, dass sie die Emailschicht rasch verschleißen, können Zusätze den Angriff hemmen. Einige hundert ppm Kieselsäure schützen die Emailschicht im Säurebetrieb in der Flüssigphase; Silikonöle erreichen dasselbe in der Dampfphase. Grundsätzlich gilt: je höher die Temperatur, desto mehr Kieselsäure ist nötig, und je konzentrierter die Säure, desto weniger. In Gegenwart von Fluor wirkt Kieselsäure ebenfalls günstig. Bei Laugen können einige hundert ppm Calcium, Aluminium oder Zink die Korrosion verringern, besonders in verdünnten Lösungen.
Flusssäure zerstört Emailschichten
Es ist bekannt, dass Flusssäure einen emaillierten Behälter vollständig zerstören kann. Schon bei Konzentrationen von nur 20 ppmhaben Fluoride in saurer Umgebung eine verheerende Wirkung auf die Glasoberfläche — besonders in kontinuierlichen Reaktionen, in denen HF immer wieder nachgeführt wird. Flusssäure greift das Siliciumdioxid an, den Hauptbestandteil des Glases, und zerstört die SiO2 Struktur, wodurch eine raue Oberfläche zurückbleibt.
Fluoridangriff zu verhindern verlangt ständige Wachsamkeit. Einsatzstoffe, die Fluoridverunreinigungen enthalten können, müssen vor der Verwendung auf ihren Fluoridgehalt untersucht werden. Technische Phosphorsäure und ihre Salze sind häufig fluoridbelastet, ebenso andere Mineralsäuren.
Mechanische Beständigkeit
Druckspannung ist es, die sprödes Glas überlebensfähig macht.
Mechanische Eigenschaften
Glas bringt die Nachteile der Sprödigkeit und der geringen Zugfestigkeit mit sich. Das Gegenmittel besteht darin, die Emailschicht unter Druckspannung zu setzen. Das geschieht beim Abkühlen des emaillierten Teils nach dem Brennen und ergibt sich aus dem Unterschied der Wärmeausdehnungskoeffizienten von Glas und Grundwerkstoff in Verbindung mit der ausgezeichneten Haftung zwischen beiden.
Trifft der Verbund aus Glas und Stahl auf eine mechanische Beanspruchung — Handhabung, mechanischer Schlag oder Temperaturschock — muss diese Druckspannung erst überwunden werden, bevor das Glas in den Zugbereich gerät und versagt. Die verbleibende Druckspannung wirkt damit als wirksamer Stoßdämpfer.
Abrieb
Abrieb der Emailschicht ist schlicht ein Abtragen des Glases durch abrasive Feststoffe im Reaktor. Er zeigt sich zuerst als Verlust des Feuerglanzes und in schweren Fällen als raue, sandpapierartige Oberfläche. Die Erfahrung zeigt, dass ein Versagen durch Abrieb allein sehr selten ist.
In Verbindung mit Säurekorrosion kann er jedoch schwerwiegend sein: Abrieb schwächt das Kieselsäurenetzwerk mechanisch und lässt die Säurekorrosion beschleunigen. STAHL GLAS Blue Glass zeigt gute Abriebbeständigkeit sowie bessere physikalische Kennwerte bei mechanischem Schlag, Schlagbeständigkeit und Temperaturschockbeständigkeit.
Betriebshinweise
Sechs Gewohnheiten, die über die Standzeit einer Emailschicht entscheiden.
Die meisten Emailschäden, zu denen wir gerufen werden, sind keine Fertigungsfehler. Sie sind Betriebspraxis.
Niemals Kaltes auf Heißes spritzen
Kaltes Produkt auf eine heiße Glaswand zu geben ist der klassische Schadensfall. Halten Sie die Temperaturschockbereiche ein, bei 80 % der Diagrammwerte.
Den Mantel beobachten, nicht nur die Charge
Eine plötzliche Änderung auf der Mantelseite richtet denselben Schaden an wie eine auf der Produktseite. Fahren Sie auch Heiz- und Kühlmedien mit Rampe.
Auf Fluorid analysieren
Bevor technische Phosphorsäure, ihre Salze oder andere Mineralsäuren eingefüllt werden, ist der Fluoridgehalt zu bestimmen. 20 ppm genügen bereits.
Inhalt im Dampfbetrieb leicht sauer halten
Kondensiertes Reinwasser laugt Alkali aus dem Glasnetzwerk aus. Isolieren Sie nicht ummantelte Deckel, um Kondensation zu verringern.
Einwirkung heißer Laugen begrenzen
Bei pH 14 (NaOH) liegt der zulässige Grenzwert bei 57 °C, und je 10 °C darüber verdoppelt sich die Angriffsrate. Reinigungszyklen zählen mit.
Hochspannungsprüfung nach Plan
Poren und Schichtabnahme findet man bei der Prüfung günstig und beim Schadensfall teuer. Wir führen geplante Prüfprogramme durch — siehe Vor-Ort-Service.
Normen & Prüfungen
Wogegen die Emailschicht geprüft wird.
DIN EN ISO 28706
Beständigkeit gegen chemische Korrosion — Säuren, neutrale Flüssigkeiten und Laugen, soweit für die Anwendung zutreffend.
DIN EN ISO 28721-1
Qualitätsanforderungen an emaillierte Apparate, Teil 1.
DIN EN ISO 28721-3
Temperaturschock- und Schlagbeständigkeit, Teil 3.
DIN EN ISO 15695
Kratz- und Abriebbeständigkeit der gebrannten Glasoberfläche.
Die Behältergeometrie folgt DIN 28136 Typ AE und CE. Die hauseigene Prüfung umfasst die Hochspannungsprüfung der gesamten Emailschicht, zerstörungsfreie Prüfung mittels UT, RT und MPI, hydrostatische und pneumatische Prüfung sowie vollständige Werkstoffnachweise — siehe Qualität & Prüfung.

Technische Unterstützung
Prüfen Sie Ihren Betriebsfall gemeinsam mit uns gegen diese Grenzwerte.
Liegt Ihr Prozess nahe an einer Temperaturschockgrenze, an der Obergrenze für Phosphorsäure oder an einem Grenzwert für heiße Laugen, sagen Sie es früh. Dieses Gespräch ist vor dem Auftrag weit billiger als nach dem Schaden.